Sua fábrica planeja a produção de manhã e já precisa mudar tudo à tarde?
Um pedido urgente entra na frente. Um material que deveria ter chegado não chegou. Uma máquina está com a capacidade comprometida. Uma ordem anterior atrasou. O Comercial precisa antecipar uma entrega. E o PPCP começa novamente a reorganizar prioridades.
Reprogramar faz parte da realidade industrial. Demanda muda, fornecedores atrasam e imprevistos acontecem.
O problema começa quando a reprogramação deixa de ser exceção e passa a ser a forma normal de trabalhar.
Nesse cenário, o PPCP deixa de atuar como área de planejamento e passa boa parte do tempo administrando urgências. A fábrica trabalha, mas nem sempre na sequência que gera o melhor resultado para a empresa.
Reprogramar não é necessariamente sinal de falha. Reprogramar o tempo todo, sem entender as causas e os impactos, é um sinal de que o plano pode não estar conectado à realidade da operação.
O que é PPCP?
PPCP significa Planejamento, Programação e Controle da Produção. Na prática, é o processo responsável por transformar a demanda comercial em um plano de fabricação que considere o que precisa ser produzido, em qual quantidade, em que sequência e dentro de quais prazos.
Para que esse plano seja executável, não basta olhar apenas para os pedidos. É necessário relacionar demanda, estrutura dos produtos, disponibilidade de materiais, ordens em andamento, capacidade dos recursos produtivos, tempos de fabricação, terceirizações e prioridades.
O controle fecha o ciclo: aquilo que realmente aconteceu na fábrica precisa retornar ao planejamento para que atrasos, adiantamentos, perdas e mudanças de capacidade possam ser considerados nas próximas decisões.
Por que o planejamento da produção muda tanto?
Na maioria das vezes, a instabilidade não nasce em um único ponto. Ela é consequência de informações que chegam tarde, parâmetros desatualizados ou decisões tomadas sem enxergar o impacto no restante da operação.
Novas demandas podem exigir antecipações. Sem uma visão do impacto sobre as demais ordens, uma urgência pode gerar vários outros atrasos.
A ordem está programada, mas um componente não está disponível. O PPCP precisa interromper a sequência e procurar outra ordem que possa ser executada.
Máquinas, centros de trabalho ou equipes podem estar carregados acima da capacidade disponível para determinado período.
Quando os tempos planejados são muito diferentes dos tempos realizados, a programação nasce com uma capacidade que não existe na prática.
Uma operação que demora mais do que o previsto ocupa recursos que já estavam comprometidos com as próximas ordens.
Quando Comercial, Compras, Estoque e Produção trabalham com controles separados, o PPCP recebe parte das informações depois que o plano já foi montado.
Processos enviados a terceiros também fazem parte do lead time e podem alterar toda a sequência quando não retornam no momento previsto.
O problema não é mudar o plano. É não conhecer o impacto da mudança.
Imagine uma ordem que precisa ser antecipada para atender um cliente importante. A decisão pode fazer sentido comercialmente, mas ela utiliza máquinas, pessoas e materiais que já estavam comprometidos com outras ordens.
Se a empresa altera a prioridade sem visualizar essas dependências, o prazo ganho em um pedido pode virar atraso em vários outros.
Por isso, um PPCP eficiente precisa responder não apenas “o que entra primeiro?”, mas também “o que será afetado se eu mudar esta prioridade?”.
Toda reprogramação tem consequência. Quanto melhor a visibilidade da operação, maior a capacidade de decidir conscientemente quais consequências a empresa está disposta a assumir.
Planejar materiais não é o mesmo que planejar a fábrica
O MRP ajuda a calcular as necessidades de materiais: o que comprar ou produzir, em qual quantidade e em que momento.
Mas ter material disponível não significa necessariamente ter capacidade para produzir.
É possível que todos os componentes estejam no estoque e, ainda assim, o recurso necessário para determinada operação esteja completamente ocupado.
É nesse ponto que o planejamento precisa avançar da necessidade de materiais para os recursos de manufatura. O MRP II amplia essa visão ao considerar, além dos materiais, os recursos necessários para executar o plano de produção.
Carga de máquina: o plano cabe na capacidade disponível?
A análise de carga permite comparar as necessidades das ordens com a capacidade dos recursos produtivos ao longo do tempo.
Se determinado centro de trabalho possui 80 horas disponíveis na semana, mas as ordens programadas exigem 120 horas, existe um conflito que precisa ser tratado antes que o atraso aconteça.
Dependendo da realidade da empresa, as alternativas podem envolver mudar a sequência, redistribuir operações, utilizar outro recurso compatível, fazer horas adicionais, terceirizar uma etapa ou renegociar um prazo.
O objetivo não é criar uma programação que pareça boa na tela. É construir um plano que tenha condições reais de ser executado.
O problema não é reprogramar a produção. É reprogramar sem conhecer o impacto da mudança.
Do pedido à fábrica: como um PPCP conectado deveria funcionar
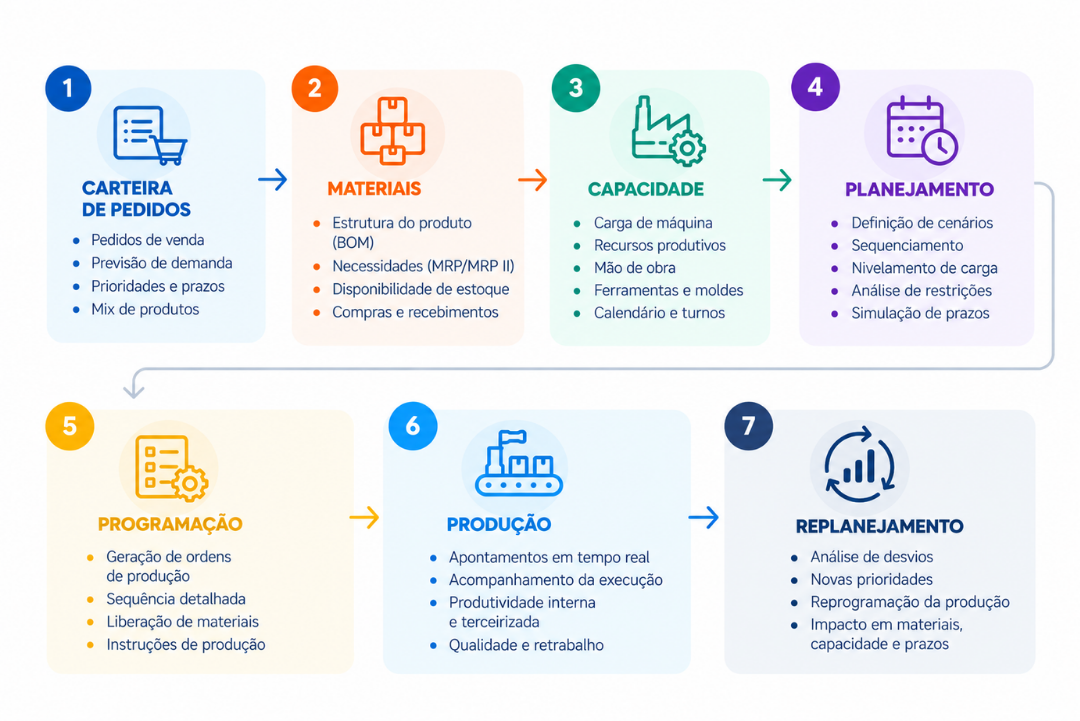
O planejamento fica mais confiável quando as principais informações do processo fazem parte do mesmo fluxo:
- Carteira de pedidos e demanda – O processo começa entendendo o que precisa ser entregue, em qual quantidade e em quais datas.
- Estrutura e roteiro de fabricação – A ficha técnica informa os componentes necessários e o roteiro define as operações e os recursos envolvidos na fabricação.
- Materiais – O planejamento considera estoques, reservas, ordens e compras em andamento para verificar se os componentes estarão disponíveis.
- Capacidade – Os tempos e recursos necessários são confrontados com a capacidade disponível dos centros de trabalho.
- Planejamento e programação – Com demanda, materiais e capacidade visíveis, o PPCP define uma sequência de produção coerente com prioridades e restrições.
- Execução e apontamentos – A fábrica registra o que realmente aconteceu: quantidades, horas, início, término e demais informações relevantes da produção.
- Controle e replanejamento – O realizado retorna ao planejamento. Atrasos, antecipações e mudanças passam a alimentar as próximas decisões.
Apontamento de produção: sem o realizado, o planejamento trabalha no escuro
Um plano só continua confiável quando a empresa sabe o que realmente está acontecendo na fábrica.
Se uma operação estava prevista para quatro horas e normalmente leva seis, essa diferença precisa ficar visível. Se uma ordem começou atrasada, o planejamento precisa considerar que o recurso permanecerá ocupado por mais tempo.
Os apontamentos aproximam o planejado do realizado e permitem revisar tempos, capacidades e prioridades com base na operação real.
Por isso, PPCP e apontamento não deveriam ser tratados como processos independentes. Um alimenta o outro.
Comercial e PPCP precisam enxergar o mesmo compromisso
Uma das maiores fontes de conflito dentro da indústria aparece quando a data prometida ao cliente não considera a realidade da fábrica.
O Comercial trabalha com a necessidade do cliente. O PPCP trabalha com materiais, capacidade e ordens já comprometidas. As duas visões são legítimas, mas precisam conversar.
Quanto maior a integração das informações, melhor a capacidade de negociar prazos possíveis, identificar riscos antecipadamente e avaliar o impacto de pedidos urgentes.
Prometer um prazo é uma decisão comercial. Cumprir esse prazo depende de toda a operação.
Como o ERP Prosyst conecta o PPCP à operação
No ERP Prosyst, o planejamento da produção pode utilizar informações que já fazem parte dos processos comerciais, de engenharia, estoque, compras e produção.
Essa integração reduz a necessidade de reconstruir o cenário da fábrica em planilhas paralelas e permite que mudanças ocorridas em uma área sejam consideradas pelo processo de planejamento.
-
Carteira de pedidos e demandas de produção.
-
Engenharia, estruturas de produto e roteiros de fabricação.
-
MRP para planejamento das necessidades de materiais.
-
MRP II e análise dos recursos envolvidos no plano.
-
Carga dos recursos produtivos para apoiar a análise de capacidade.
-
Ordens de produção e acompanhamento das etapas de fabricação.
-
Apontamentos de produção para registrar o realizado.
-
Controle de processos terceirizados.
-
Estoques, reservas, compras e materiais em andamento.
-
Informações integradas para análise no nexBI.
E quando a indústria precisa de um planejamento mais avançado?
Existem operações em que as restrições de capacidade, sequenciamento e otimização exigem recursos especializados de planejamento e programação avançada (APS).
Da mesma forma, determinadas fábricas podem utilizar soluções MES para ampliar a coleta e o acompanhamento das informações do chão de fábrica.
Nesses cenários, o ERP Prosyst pode trabalhar integrado a soluções especializadas, mantendo os dados necessários à gestão conectados ao processo.
Integração, para o Prosyst, não significa apenas trocar dados entre sistemas. Significa conectar soluções especializadas ao processo de gestão, levando mais recursos e uma melhor experiência aos usuários sem perder a integração das informações.
O objetivo não é ter mais sistemas. É ter os sistemas certos trabalhando juntos, com o ERP como núcleo da gestão.
Quais indicadores ajudam o PPCP a sair do modo “apagar incêndio”?
Além da programação diária, a gestão precisa enxergar padrões. Alguns indicadores ajudam a identificar onde o plano está perdendo confiabilidade:
- Ordens atrasadas e ordens em risco de atraso.
- Planejado x realizado de horas e quantidades.
- Carga e disponibilidade dos principais recursos.
- Cumprimento das datas planejadas.
- Motivos recorrentes de reprogramação.
- Falta de materiais que impactam ordens.
- Tempo de atravessamento das ordens.
- Filas e concentração de carga em determinados recursos.
- Desempenho de etapas terceirizadas.
Com os dados operacionais integrados, o nexBI pode apoiar a construção de visões gerenciais que facilitem a identificação de exceções, tendências e gargalos.
Reprogramar menos começa por planejar melhor – e controlar o que realmente aconteceu
Nenhum planejamento industrial ficará imune a mudanças. O objetivo não deve ser criar uma fábrica em que o plano nunca muda.
O objetivo é reduzir mudanças provocadas por falta de informação, antecipar restrições e fazer com que as reprogramações necessárias sejam tomadas com conhecimento dos impactos.
Quando demanda, materiais, capacidade, produção e apontamentos estão conectados, o PPCP deixa de trabalhar apenas reagindo ao problema e passa a ter condições de antecipá-lo.
Sua fábrica está reprogramando por necessidade ou por falta de visibilidade?
Se o planejamento muda todos os dias, vale investigar as causas. O problema pode estar na disponibilidade de materiais, na capacidade, nos tempos planejados, na entrada de prioridades ou simplesmente na falta de integração entre as informações.
O ERP Prosyst conecta Comercial, Engenharia, Suprimentos, Estoques e Produção para apoiar um planejamento mais coerente com a realidade da fábrica.
